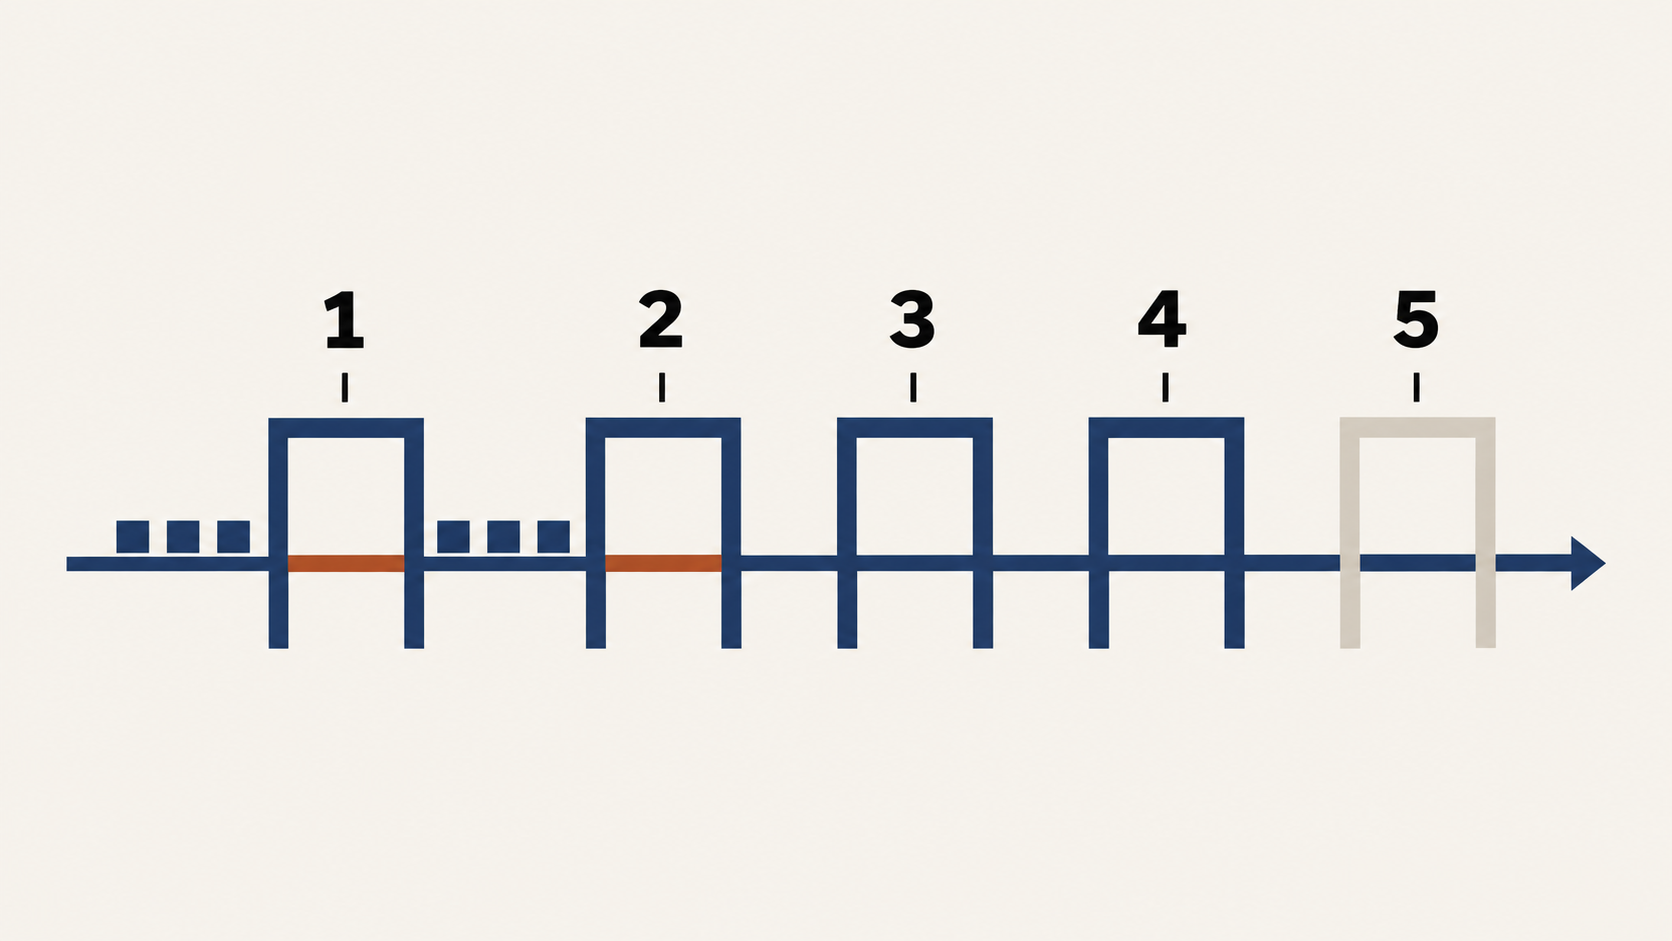
我问过很多厂长同一个问题:你们的齐套率是多少?
回答经常是:大概百分之八十几。
再问:怎么算的?
就说不清了。有人说是按物料算的,有人说是按工单算的,还有人说系统里有个报表,一直没细看。
同一个厂,五个人能算出五个数。
这时候讨论「齐套率怎么提高」没有意义,因为你连现在是多少都不知道。
先把算法查对。五道关口,从上往下过。
第一查:公式对不对
先问一句:分母是什么?
如果分母是「物料种类」,那你算的是备料完成度,不是齐套率。
齐套率的分母应该是计划开工的工单数,分子是能配齐开工的工单数。
一个工单缺一个螺丝,和缺一个铸件,在物料口径下差不多;在工单口径下,两张工单都开不了工。
用物料口径算,数字永远好看,因为它把「差一个件」摊薄到了几百种物料里。
第二查:口径统一吗
「齐」是什么意思?至少三个分歧点:
- 齐到什么程度——全部物料齐,还是关键物料齐、辅料允许后补
- 提前几天算——开工当天齐,还是提前三天齐
- 在途算不算——供应商已发货但没到货的,算不算齐
三个分歧点,每个都能让数字差十个点。
不是哪种口径一定对,是全厂必须用同一个。计划、采购、生产、老板看到的必须是同一个数。
第三查:在途料怎么处理
这一条最容易糊弄。
把在途算成齐,数字立刻涨上去,但到开工那天料还没到,照样停线。
把在途完全不算,又太悲观,会重复催已经发出来的货。
可行的做法是分两栏报:现货齐套率、含在途齐套率。
现货齐套率给车间看——决定今天能不能开工。
含在途齐套率给计划和采购看——判断未来一周会不会断。
一个数糊弄所有人,所有人都被骗。
第四查:分配有没有留痕
这条最隐蔽。
系统显示库存 500 件,三张工单各要 200 件。按库存算,三张都齐。
但三张开工要 600 件,实际只够两张。
没有分配记录,每张工单都以为自己有料。
齐套必须按「分到这张工单上的料」算,不能按「仓库里的料」算。
查法很简单:随便挑一张已开工的工单,问它是哪一批料供的。答不上来,就是没有分配留痕。
第五查:主数据准不准
BOM 有没有过期版本,单位有没有混用,替代料有没有维护。
主数据错了,前面四查全白做。
但主数据是最难改的,所以放在最后一查——不是因为不重要,是因为它是长期工程,不能挡住前面的动作。
过完这五关,再谈提高
大部分厂的问题不在系统,在前两道:公式用错了,口径没统一。
这两件事不用买软件,不用请顾问,一个星期就能改。
改完再看数字,通常比原来难看很多。
那才是真的。